


Introduksjon
Electric Resistance Welded (ERW) rør- produsert ved å rulle stålstrimler eller spoler og deretter sveise sømmen via motstandsoppvarming - har blitt en mye brukt type stålrør på tvers av konstruksjon, vannforsyning, olje og gass og strukturelle applikasjoner. Deres popularitet stammer fra en kombinasjon av økonomisk effektivitet, produksjonsvennlighet og akseptabel mekanisk ytelse under mange forhold. Imidlertid er ERW-rør ikke uten begrensninger: sveisesømmer, størrelse og trykkbegrensninger og kvalitetskontroll-følsomhet utgjør utfordringer for krevende bruksområder. I de følgende avsnittene analyserer vi det viktigstefordelerogulemperav ERW-rør i detalj, med tanke på produksjons-, mekaniske og applikasjons--aspekter.
1. Hovedfordeler med ERW-rør
1.1 Kostnader og produksjonseffektivitet
1.1.1 Høy materialutnyttelse og lave kostnader
ERW-produksjon begynner med stålstrimmel eller spole, rullende og forming til rørform, og deretter sveising av den langsgående sømmen. Denne prosessen er svært effektiv når det gjelder å konvertere råmateriale til ferdig rør, og oppnår ofte en materialutnyttelsesgrad på over 95 %. Fordi det ikke er behov for å stikke hull på et solid emne (som i sømløs rørproduksjon), reduseres råvareavfallet betydelig. Som et resultat koster ERW-rør vanligvis markant mindre enn sømløse rør med lignende spesifikasjoner, noe som gjør dem attraktive for budsjett-sensitive eller store-volumprosjekter.
1.1.2 Høy produksjonshastighet og skalerbarhet
ERW-rørproduksjonslinjer er ofte svært automatiserte: kontinuerlig rulle-forming og høy-sveising tillater sveisehastigheter som er mye høyere enn manuelle eller batch-prosesser. Dette muliggjør produksjon av store volum med minimal arbeidsinnsats, noe som reduserer produksjonskostnadene per enhet. For prosjekter som krever mange kilometer med rør, blir denne skalerbarheten en stor fordel.
1.2 Dimensjonsnøyaktighet, overflatekvalitet og konsistens
1.2.1 Ensartet veggtykkelse og presis geometri
Fordi ERW-rør er dannet av rullet bånd/spiral og gjennomgår kontrollert forming og sveising, viser de en meget jevn veggtykkelse langs lengden. Dimensjonstoleranser som ytre diameter, retthet og rundhet (eller ovalitet) kan kontrolleres nøye. Denne konsistensen forenkler design, installasjon og tilkoblinger, spesielt for strukturelle eller modulære applikasjoner der presisjon er viktig.
1.2.2 Behandlingsbehov for glatt overflate og lavt innlegg-
ERW-rør, laget av valset stål, har en tendens til å ha glatte ytre og indre overflater sammenlignet med enkelte sveisede eller varme-ferdige rør. Sveisesømmen er smal, og moderne prosesser inkluderer gratfjerning eller innvendig overflaterengjøring. Resultatet er en ren finish som reduserer behovet for omfattende overflatebehandling eller belegg, og dermed reduserer etterbehandlingskostnadene og letter maling, galvanisering eller belegg for anti-korrosjon eller estetiske behov.
1.3 Mekanisk styrke, allsidighet og praktisk bruk
1.3.1 Tilstrekkelig styrke for mange bruksområder
Når de er riktig produsert - med riktige sveiseparametere, kontrollert varmebehandling og kvalitetsinspeksjon, kan - ERW-rør tilby mekanisk styrke som kan sammenlignes med stamstålplate/-båndmateriale. Sveisesømmen, når den er metallurgisk godt-festet, viser egenskaper som er tilstrekkelige for mange strukturelle, rørlegger- og medium-transportoppgaver for væsketransport. Dette gjør ERW til et økonomisk, men likevel pålitelig alternativ for generelle-rørledninger, bygningsrammer, stillaser, vann- eller gassdistribusjon og annen lignende bruk.
1.3.2 Allsidighet i størrelser, lengder og bruksområder
ERW-produksjonslinjer er fleksible: Ved å endre formingsvalser og sveiseinnstillinger kan produsenter produsere rør med en rekke ytre diametre, vegg-tykkelser (innenfor visse grenser) og i lange sammenhengende lengder. Denne tilpasningsevnen passer til et bredt spekter av bruksområder - fra strukturelle rør med liten-diameter, vannforsyningsledninger, kommunale gassledninger, til byggverk og stillaser. I mange tilfeller reduserer lange enkeltlengde-rør behovet for-sveiseskjøter på stedet, noe som sparer installasjonstid, arbeid og reduserer potensielle lekkasjepunkter.
1.4 Miljømessig og økonomisk bærekraft
Fordi produksjon av ERW-rør unngår den energiintensive-oppvarmingen og gjennomhullingen av emner som kreves for sømløse rør, er energiforbruket per tonn rør lavere. Dessuten reduserer den høye materialutnyttelsen skrap og avfall. Dessuten er stål - grunnmaterialet - i seg selv svært resirkulerbart. Dermed bidrar produksjon av ERW-rør og resirkulering-av-livet til mer bærekraftig ressursbruk og lavere miljøfotavtrykk sammenlignet med enkelte alternative rørproduksjonsruter.
Tabell 1: Sammendrag av ERW-rørfordeler
| Fordel Kategori | Spesifikk fordel | Typisk fordel/påvirkning |
|---|---|---|
| Material- og kostnadseffektivitet | Høy råvareutnyttelse, redusert avfall | Lavere produksjonskostnad - gjør rør billigere enn sømløse eller andre sveisede rør |
| Produksjonseffektivitet | Automatisert rulleforming og sveising, høy hastighet | Stort-volum, rask levering, lavere arbeids-/energikostnader |
| Dimensjonal / overflatekvalitet | Ensartet veggtykkelse, presis diameter/rundhet, glatt overflate | Enkel installasjon, sterk konsistens, mindre etterbehandling nødvendig |
| Mekanisk ytelse | Sveisestyrke nær hovedmateriale, tilstrekkelig strukturell styrke | Egnet for konstruksjonsbruk, vann/gassrørledninger, stillas, etc. |
| Allsidighet og fleksibilitet | Bredt utvalg av diametre/vegg-tykkelser/lengder, lange rørstrekninger | Kan tilpasses mange bruksområder, reduserer feltskjøter og installasjonsarbeid |
| Miljø-/ressurseffektivitet | Lavere energiforbruk, mindre avfall, resirkulerbarhet | Lavere miljøpåvirkning, mer bærekraftig produksjon |

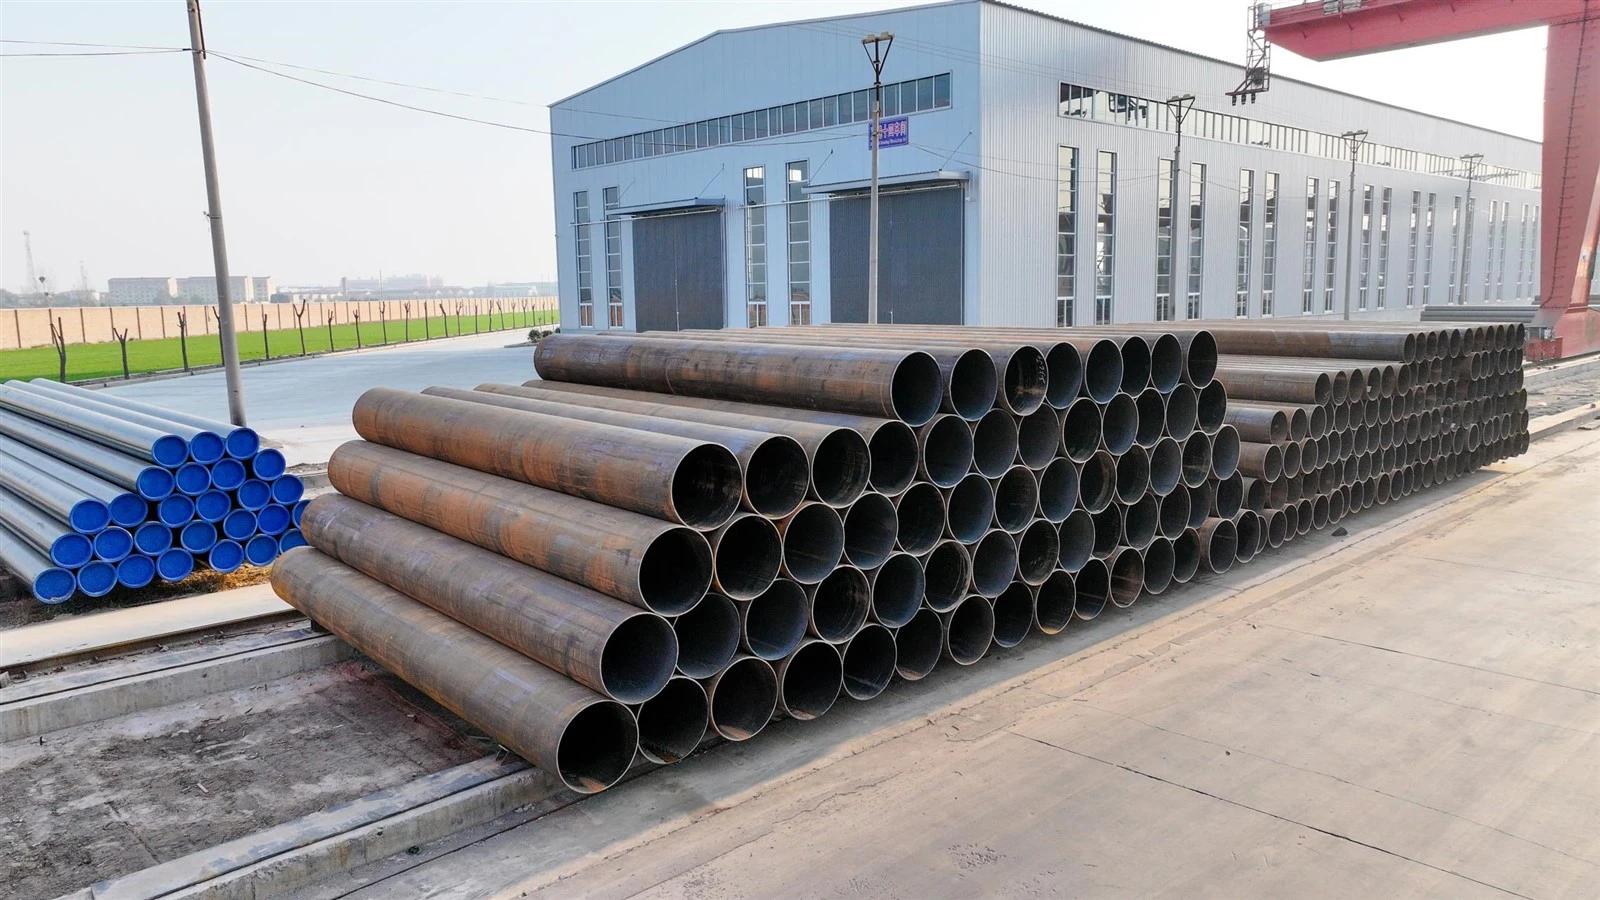
2. Hoved ulemper og begrensninger vedERW rør
2.1 Sveisesøm som et strukturelt svakt punkt
2.1.1 Potensial for sveisefeil
Fordi ERW-rør er avhengig av en langsgående søm, blir sveisesonen - inkludert overordnet-metallgrensesnitt, varmepåvirket sone (HAZ) og sveisefusjonslinje - et kritisk område for strukturell integritet. Hvis sveiseparametere (strøm, hastighet, trykk, innretting) ikke er strengt kontrollert, kan det oppstå defekter som ufullstendig penetrering, manglende sammensmelting, slagginneslutninger, porer eller mikro-sprekker. Disse defektene kompromitterer styrken, tettheten og påliteligheten til røret, og kan potensielt føre til lekkasje, sprengning eller for tidlig svikt under stress eller korrosive miljøer.
2.1.2 Høyere krav til inspeksjon og kvalitetskontroll
På grunn av sømmens kritiske rolle krever ERW-rør streng ikke-destruktiv testing (NDT) - ultralyd, virvelstrøm, hydrostatisk testing, sveisesøminspeksjoner og noen ganger metallografiske analyser. Sammenlignet med sømløse rør er kvalitetskontrollen mer følsom; selv små produksjonsavvik kan føre til avvisning. Dette stiller større krav til produksjonsovervåking og inspeksjonsinfrastruktur, noe som øker den samlede prosjektledelseskompleksiteten når høy pålitelighet kreves.
2.2 Størrelse, vegg-Begrensninger for tykkelse og trykkkapasitet
2.2.1 Begrenset veggtykkelse/diameterområde
ERW-rørproduksjon er godt-egnet for små og mellomstore diametre og moderate veggtykkelser, men blir mindre økonomisk eller gjennomførbart for svært store diametre eller tykke-veggede, tunge-rør. Ettersom diameteren eller veggtykkelsen øker, blir formingsnøyaktigheten, sveisekvaliteten og jevnheten vanskeligere å opprettholde; risikoen for uregelmessigheter i sveisesømmen øker. For rørledninger med stor-diameter, tykke-vegger eller svært tunge-rørledninger foretrekkes ofte andre metoder (f.eks. sømsveisede-buesveisede, sømløse eller spesialiserte tykke-veggprosesser.
2.2.2 Lavere trykk/belastningskapasitet sammenlignet med sømløse rør
På grunn av sømmen og potensiell heterogenitet ved sveisesonen, har ERW-rør generelt lavere trykk og -lastbærende kapasitet sammenlignet med sømløse rør. For applikasjoner med høyt-trykk, høy-spenning (f.eks. langdistanse-olje/gassrørledninger, høy-dampledninger, tunge industrielle væsker), kan den iboende sømsårbarheten og mulig heterogenitet i sveisesone diskvalifisere ERW. Dette begrenser ERWs egnethet for de mest krevende serviceforholdene.
2.3 Følsomhet for korrosjon og miljøpåvirkninger
Selv om ERW-rør kan være belagt eller galvanisert for korrosjonsbeskyttelse, kan sveisesømmen og HAZ ha litt forskjellige metallurgiske egenskaper sammenlignet med uedelt metall - inkludert restspenninger, mikrostrukturelle endringer eller inneslutningskonsentrasjoner. I korrosive miljøer (spesielt med aggressive væsker, sure gasser eller ekstern jordkorrosjon), kan disse sømrelaterte heterogenitetene bli foretrukne korrosjonsinitieringssteder. Over tid kan dette føre til -sonekorrosjon, gropdannelse eller spennings-korrosjonssprekker, noe som undergraver langtids-holdbarhet, spesielt hvis vedlikehold eller belegg er utilstrekkelig.
2.4 Kvalitetsvariasjon i masseproduksjon
Fordi ERW-linjer ofte produserer store mengder rør raskt, er det alltid en risiko for at noen partier kan avvike - enten på grunn av inkonsekvens av råmateriale, feilaktige sveiseparameterinnstillinger eller utilstrekkelig etter-sveisebehandling. Inkonsekvent kvalitet kan manifestere seg som sveisedefekter, dimensjonsunøyaktigheter eller ujevn overflatefinish. For prosjekter hvor pålitelighet er kritisk, krever denne variasjonen strenge inspeksjonsregimer og resulterer ofte i høyere avvisningsrater eller inspeksjonskostnader.
Tabell 2: Sammendrag av de viktigste ulempene ved ERW-rør
| Ulempe / begrensning | Beskrivelse / årsak | Virkning / bekymring |
|---|---|---|
| Feil i sveisesøm | Feil sveiseparametere, dårlig kontroll | Redusert styrke, lekkasjerisiko, strukturell svikt |
| Behov for streng kvalitetskontroll | Sømfølsomhet, ikke-destruktiv testing kreves | Økt inspeksjonskostnad og kompleksitet, mulig batchavvisning |
| Størrelse / tykkelse begrensninger | Begrensninger for rulle-forming og sveising | Ikke egnet for rørledninger med stor-diameter eller tykk-vegg |
| Redusert trykk og lastekapasitet | Sømsone svakere vs sømløst rør | Begrenser bruk i høyt-trykk, tunge-, kritiske applikasjoner |
| Korrosjon / miljøfølsomhet | Metallurgisk heterogenitet ved søm / HAZ | Høyere vedlikehold, potensiell sveisesone-korrosjon eller sprekker |
| Kvalitetsvariasjon under masseproduksjon | Stort volum, produksjonshastighet, råvarevariasjon | Inkonsekvent rørkvalitet, krever batchverifisering |
3. Bruksegnethet: HvorERW rørExcel - og hvor de ikke gjør det
3.1 Ideelle applikasjonsscenarier
ERW-rør er spesielt godt egnet for:
- Væsketransport med lavt-til-middels trykk: vannforsyning, avløp, kommunal gassdistribusjon og industrielle væskeledninger, hvor driftstrykket og korrosiviteten er moderat.
- Strukturelle og konstruksjonsmessige bruksområder: bygningsrammer, stillaser, takstoler, rekkverk, rørledninger for brannsprinklersystemer, midlertidige konstruksjonsrammer og andre strukturelle rør der presis geometri, retthet og kostnadseffektivitet er viktig.
- Stort-volum, kostnadssensitive-prosjekter: kommunal infrastruktur (vann og gass), landbruksvanning, HVAC-systemer, generell bygningskonstruksjon - der lave kostnader og stor forsyning oppveier behovet for høytrykksvurdering.
- Applikasjoner som krever ensartede rørdimensjoner og enkel installasjon: På grunn av de tette toleransene, konsistensen og den jevne overflatefinishen er ERW egnet når mange rørsegmenter må passe med minimal justering eller sveising på-stedet.
3.2 Situasjoner der ERW-rør er mindre egnet
ERW-rør er mindre egnet for:
- Høyt-trykk eller høyt-stresstjenester: lange-transmisjonsrørledninger for olje/gass,-høytrykksdamp, kjemiske anlegg med aggressive væsker eller enhver applikasjon som krever pålitelig sømstyrke under tung belastning.
- Rørledninger med stor-diameter eller tykke-vegger: når diameter og veggtykkelse går utover ERW-formingsevnen -, for eksempel store råoljerørledninger, dype-brønnforingsrør eller tunge industrielle væsketransportrør.
- Sterke etsende eller aggressive miljøer: spesielt hvis vedlikehold eller belegg er upraktisk - fordi sveisesømmer og HAZ fortrinnsvis kan korrodere.
- Kritiske sikkerhetsapplikasjoner der feilrisikoen må være minimal: der overflødige sikkerhetsmarginer, ensartethet og bevist integritet (som sømløse rør) foretrekkes fremfor kostnadsbesparelser.
4. Designhensyn og beste praksis ved brukERW rør
4.1 Streng kvalitetskontroll for produksjon
For å maksimere fordelene med ERW og minimere risiko, må produsenter og brukere sørge for: riktige sveiseparameterinnstillinger (sveisestrøm, rulletrykk, hastighet), nøyaktig innretting av stålstrimmelkanter, effektiv fjerning av grader, jevn varmetilførsel og pålitelig ikke-destruktiv testing (ultralyd eller virvel-strømtesting hvis nødvendig, metallografisk testing, hydrostatisk testing, hydrostatisk testing).
4.2 Passende applikasjonsvalg basert på trykk, størrelse og miljø
Før de velger ERW-rør, må ingeniører nøye vurdere: om nødvendig trykkklassifisering, rørdiameter, veggtykkelse, korrosjonsmiljø og utmattingssykluser faller innenfor ERWs kapasitet. For høy- trykk, stor-diameter eller korrosiv bruk, kan andre rørtyper (f.eks. sømløse, tykke-veggsveisede eller bue-sveisede rør) være mer passende.
4.3 Etter-produksjonsbehandling og korrosjonsbeskyttelse
Påføring av egnede anti-korrosjonsbelegg (galvanisering, epoksyforing, utvendige beskyttende belegg) og sikring av korrosjons-vedlikehold - spesielt ved sveisesømmer - kan bidra til å forlenge levetiden. For rørledninger som fører vann, gass eller andre væsker, anbefales periodiske inspeksjoner av sveisesoner og vedlikehold for å oppdage tidlige tegn på korrosjon eller tretthet.
4.4 Installasjons- og skjøtestrategi
For å redusere antall skjøter (som kan være kilder til lekkasje eller feil), er det fordelaktig å bruke lange enkeltlengde ERW-rør der det er mulig. Der feltsveising eller skjøting er nødvendig, bør nøye sveiseprosedyrer, skjøtinspeksjoner og ikke--etter-sveising ikke-destruktiv testing gjenspeile fabrikkstandarder for å unngå å introdusere nye svakheter.
Konklusjon
ERW rørrepresenterer en kostnads-effektiv, effektiv og allsidig løsning for mange industrielle, kommunale og strukturelle rørbehov. Deres styrke - høy materialutnyttelse, lave produksjonskostnader, dimensjonspresisjon, glatt overflatefinish og tilstrekkelig styrke for lav- til middels-trykkapplikasjoner - gjør dem til et valg- for mange vannforsynings-, gassdistribusjons-, strukturelle og generelle ingeniørapplikasjoner.
Imidlertid har ERW-rør iboende begrensninger: den langsgående sveisesømmen kan være et strukturelt svakt punkt; størrelse, veggtykkelse og trykkkapasitet er begrenset; og deres ytelse i krevende eller tøffe miljøer (høyt trykk, etsende væsker, tung belastning) samsvarer kanskje ikke med sømløse eller spesialiserte sveisede rør. I tillegg, siden ERW-kvalitet avhenger sterkt av omhu i produksjonen, er robuste kvalitetskontroll- og inspeksjonsregimer obligatoriske for å sikre sikkerhet og pålitelighet.
Derfor bør valg av ERW-rør være en nøye avgjørelse - som balanserer kostnader, prosjektkrav, miljøforhold og langsiktig-ytelsesbehov. I mange tilfeller tilbyr ERW en svært effektiv løsning; i andre kan mer robuste rørtyper være berettiget.


